Ekstrusionsbelægningsprocessen og hvor kvaliteten er vundet eller tabt
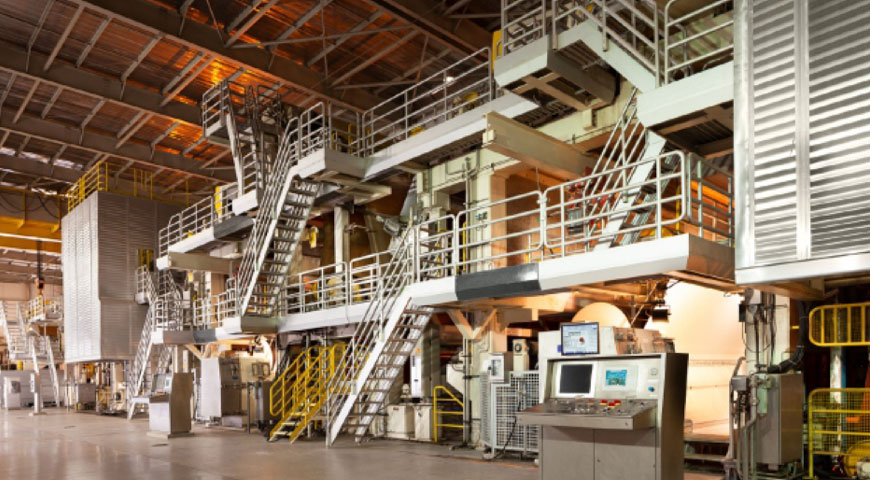
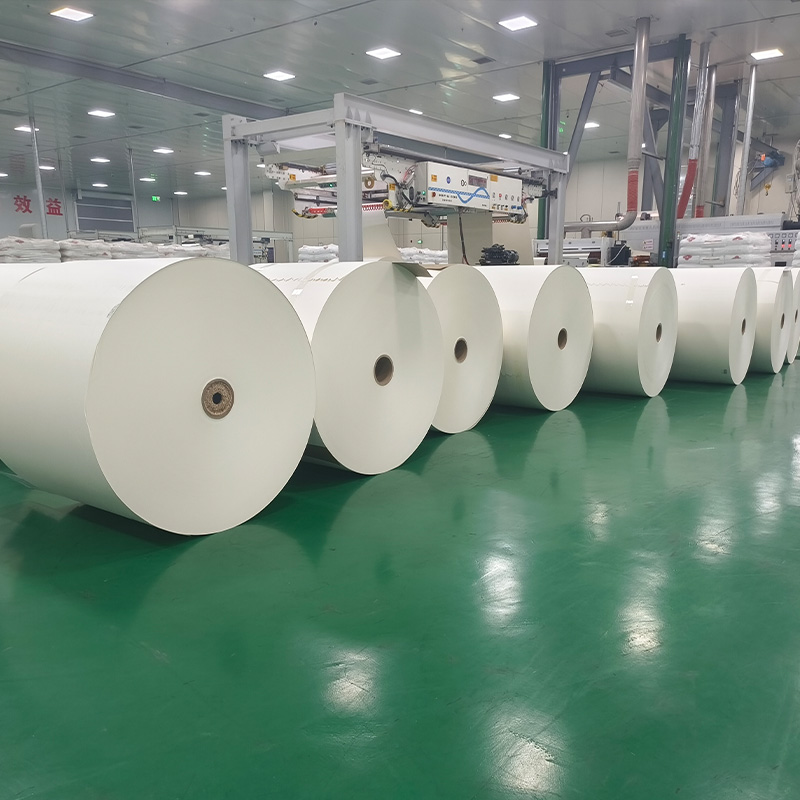
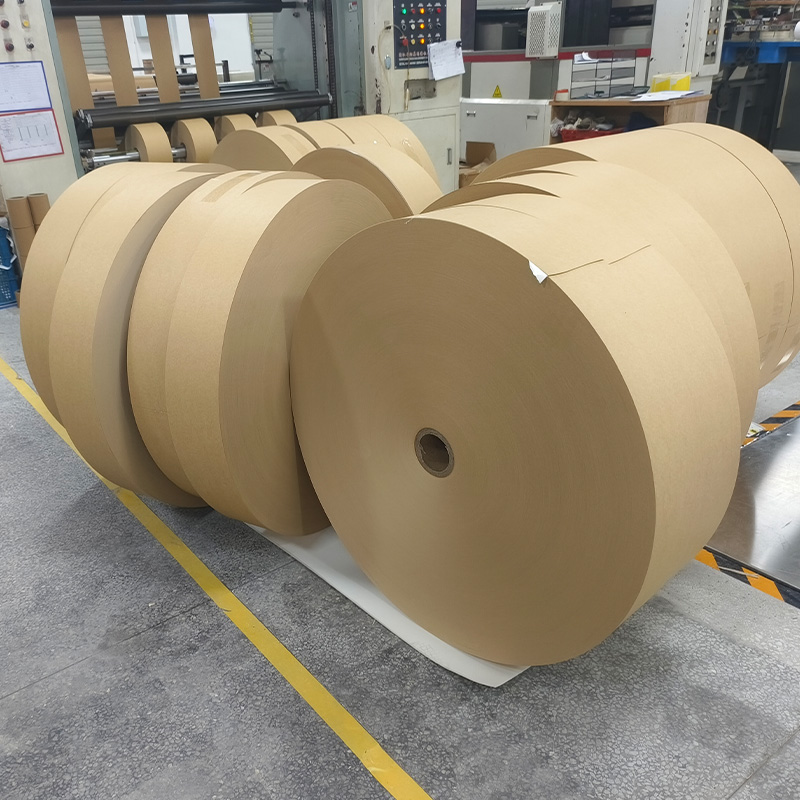
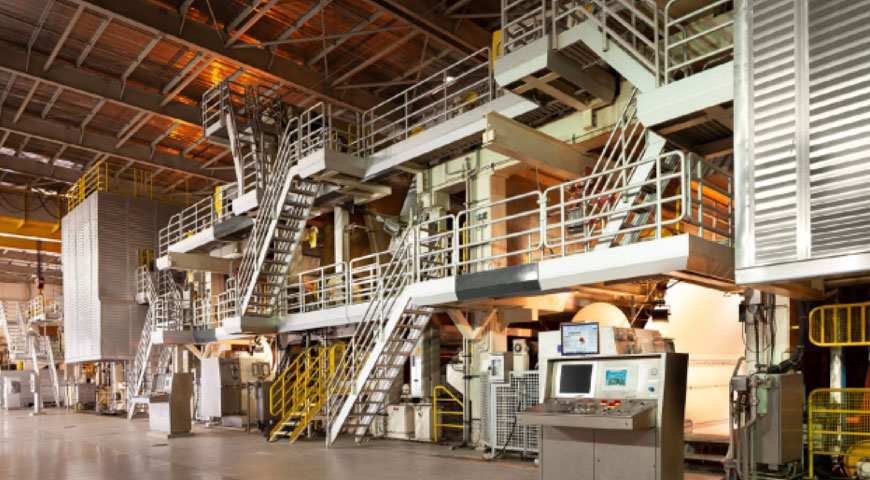
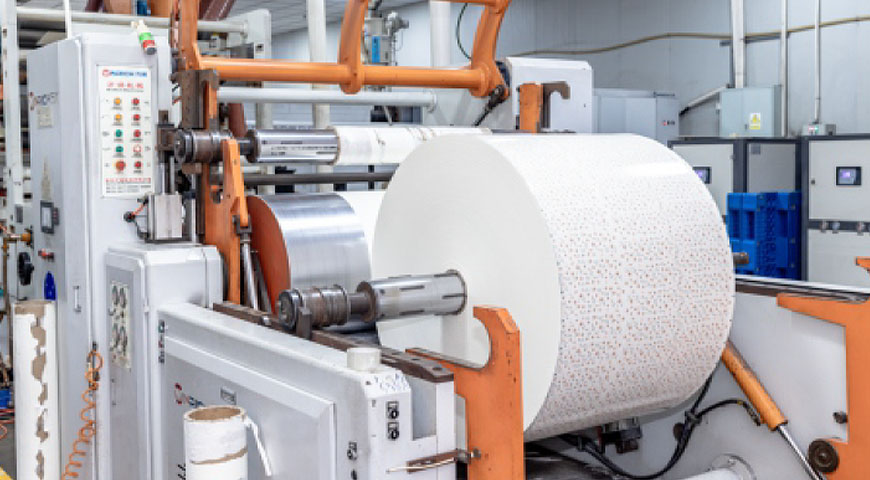
PE-belagt papir fremstilles ved at føre en basispapirrulle gennem en ekstruderingsbelægningslinje, hvor smeltet polyethylen støbes direkte på papiroverfladen ved temperaturer mellem kl. 280-320°C . Den smeltede PE presses mod papiret af en kølerulle og en trykrulle, som styrer både vedhæftning og overfladefinish. Hele processen sker på en brøkdel af et sekund - hvilket betyder, at enhver inkonsistens i basispapirspændingen, smeltetemperaturen eller linjehastigheden frembringer en defekt, der er låst fast i rullen og umulig at rette op bagefter.
De mest konsekvente kvalitetsvariabler er pelsvægtens ensartethed og vedhæftningsstyrke . Belægningens vægt måles typisk i g/m² over hele vævsbredden; en velkørende linje holder variation inden for ±1,5 g/m². Vedhæftningen testes efter skrælningsstyrke - fødevaregodkendt PE belagt papir skal opnå en minimum skrælstyrke på 1,5 N/15 mm at overleve den termiske og mekaniske belastning af kop og skål dannelse uden delaminering.
LDPE vs. HDPE-belægning: Valg af den rigtige kvalitet
Ikke alle PE er ens. De to kvaliteter, der oftest anvendes i fødevareemballagebelægninger, er lavdensitetspolyethylen (LDPE) og højdensitetspolyethylen (HDPE), og de opfører sig meget forskelligt på formningslinjen:
- LDPE er blødere og mere fleksibel med et lavere smeltepunkt (~110°C). Den varmeforsegler pålideligt ved lavere temperaturer, hvilket gør den til standardvalget for standard kopper til kolde og varme drikke. Dens fleksibilitet betyder også, at den fungerer godt på buede eller prægede overflader.
- HDPE er stivere, med højere kemisk resistens og et smeltepunkt tættere på 130°C. Det foretrækkes til applikationer, der involverer olier, fedtstoffer eller aggressive fødevaresyrer - såsom saucekopper, salatskåle og visse frosne madpakker.
Brug af LDPE-belagt papir i en fødevare med højt fedtindhold er en almindelig specifikationsfejl, der fører til hævelse af belægningen og eventuel barrieresvigt. Bekræftelse af PE-kvaliteten med din leverandør på forespørgselstidspunktet - ikke efter produktion - undgår dyre batchafvisninger.
Enkeltsidet vs. dobbeltsidet belægning: En praktisk beslutningsvejledning
Om der skal specificeres enkelt- eller dobbeltsidet PE-belægning afhænger af slutbrugsmiljøet, ikke kun væskeindholdet i produktet:
| Belægningstype | Typisk pelsvægt | Bedst egnet til |
|---|---|---|
| Enkeltsidet (indre) | 15–20 g/m² | Tørre omgivelser, kolde drikke ved lav luftfugtighed |
| Dobbeltsidet | 15–20 g/m² pr. side | Iced drinks, tropiske klimaer, kondens-tilbøjelige applikationer |
| Tung enkeltsidet | 22–28 g/m² | Hot-fill supper, langholdende varme drikke |
Dobbeltsidet belægning øger materialeomkostningerne og reducerer en smule genanvendeligheden af den færdige kop, så den bør kun specificeres, hvor kondens eller fugtpåvirkning fra den ydre overflade er et ægte driftsproblem.
Overholdelse af fødevaresikkerhed: Hvilken dokumentation der skal anmodes om
PE-harpiks, der anvendes i belægning i kontakt med fødevarer, skal være fødevaregodkendt - en betegnelse, der ikke er automatisk og skal verificeres af dokumentation. Ved sourcing PE belagt papir , skal købere som minimum anmode om følgende:
- Harpiks overensstemmelseserklæring — bekræftelse af, at PE-kvaliteten opfylder FDA 21 CFR §177.1520 (US), EU-forordning 10/2011 (Europa) eller GB 9685 (Kina), afhængigt af målmarkedet.
- Migration test rapport — samlet migration og specifikke migrationsgrænser for eventuelle tilsætningsstoffer i harpiksformuleringen.
- Tungmetaller test — især relevant, hvis det coatede papir skal trykkes, da visse pigmenter kan bidrage til tungmetalvandring gennem substratet.
Overholdelsesdokumentation bør opdateres, hver gang harpiksleverandøren eller formuleringen ændres. Et engangscertifikat, der udstedes ved starten af et forsyningsforhold, dækker ikke efterfølgende produktion, hvis råvarekilden er flyttet - et hul, der har forårsaget regulatoriske problemer for mere end et par konvertere under toldinspektioner i EU og Nordamerika.