Hvorfor iskopper kræver en anden papirkonstruktion end kolddrikkekopper
Ved første øjekast ser det ud til, at iskopper og kolddrikkekopper deler den samme grundlæggende struktur - fødevaregodkendt pap med en fugtbestandig foring. I praksis er de imidlertid konstrueret til fundamentalt forskellige stressforhold, og at erstatte den ene med den anden fører til forudsigelige fejl.
Kolde drikke kopper er designet til at modstå lateral fugtvandring : kondens dannes på ydersiden, og væske presser udad indefra. Iskopper står over for en anden udfordring - trykbelastning fra tæt, halvfrosset produkt . En enkelt kugle hårdtpakket is kan udøve en betydelig nedadgående og udadgående kraft på kopvæggen, især under håndscooping. For at håndtere dette er iskop-pap typisk angivet med en højere kaliber og gramvægt (ofte 260-380 gsm ), og sidevægsvinklen er designet til at være stejlere for at modstå tromling under belastning.
Derudover skal iskopper bevare stivheden over et bredere temperaturområde. En kop fyldt med gelato ved -18 °C og derefter holdt i en varm hånd ved 35 °C oplever hurtig termisk cyklus, der accelererer delaminering mellem papirsubstratet og PE- eller PLA-foringen - en fejltilstand, der kræver strammere vedhæftningsstandarder i fremstillingen.
Glat indvendig foring: Detaljen, der påvirker produktfrigivelse og præsentation
En af de mest praktisk vigtige - og mindst diskuterede - specifikationer for ispapirkopper er indvendig overflade glathed. I modsætning til drikkevarer, som blot hældes ud, tages is og frossen yoghurt op og præsenteres. En ru eller ujævn indvendig foring får produktet til at klæbe til kopvæggen, hvilket fører til:
- Revnet eller forstenet produktoverflade, når koppen pilles væk - et betydeligt præsentationsproblem for gelatobutikker og premium dessertmærker
- Rester tilbage på koppens indre, hvilket øger det synlige produktspild
- Kundens vanskeligheder med at spise den sidste portion, hvilket direkte påvirker den oplevede værdi
En kalandreret papiroverflade kombineret med en ensartet påført PE- eller PLA-belægning – påført i ensartet tykkelse uden huller eller bobler – sikrer ren produktfrigivelse. Ved evaluering af leverandører giver anmodning om en tværsnitsbelægningsvægttest (typisk udtrykt i g/m²) og en overfladeruhedsmåling (Ra-værdi) et objektivt sammenligningsgrundlag frem for at stole på kun visuel inspektion.
Størrelsesvalg for Ice Cream Operations: Matching af volumen til serviceformat
Dimensionering af isbæger følger en anden logik end drikkekopper. Fordi is sælges af scoop snarere end målt ved flydende ounces, skal operatører tage højde for overløb (luften pisket til is under produktionen, hvilket øger den tilsyneladende volumen med 20-100%) og densitetsforskellene mellem produkttyper. Tabellen nedenfor giver en praktisk vejledning:
| Kopstørrelse | Omtrentlig Scoop-udbytte | Bedst til |
|---|---|---|
| 3 oz | 1 mini scoop | Smagsprøver, hotelfaciliteter, børnemenuer |
| 5 oz | 1 standard scoop | Enkeltportions gelato, frosne yoghurtbarer |
| 8 oz | 2 skeer eller 1 stor portion | Isbarer, dessertcaféer, sundae-serveringer |
| 12 oz | 3 scoops eller stor parfait | Special dessertbutikker, sorbet med toppings |
| 16 oz | 4 scoops eller fyldte sundae | Takeaway dessertkombinationer, cateringbegivenheder |
Operatører, der kører selvbetjent frossen yoghurt eller sorbet stationer bør også tage højde for egenvægtsvariation : Ved prisfastsættelse efter vægt skal kopvægten konsekvent udregnes, hvilket gør en standardiseret kopstørrelse og vægt på tværs af alle stationer afgørende for nøjagtig fakturering.
Lågkompatibilitet til iskopper: Display, transit og hygiejneovervejelser
I modsætning til drikkevarelåg, som primært er valgt til forebyggelse af spild, tjener låg til iskopper tre forskellige operationelle formål - hver kræver en anden lågprofil:
Kuppellåg til takeaway-præsentation
Kuppellåg er standard til takeaway-iskopper, der giver headspace over kanten til at rumme en støbt scoop, flødeskum eller toppings uden at komprimere produktet. Kuppelhøjden varierer fra leverandør - typisk 25-45 mm - og skal specificeres i forhold til den påtænkte portionsstørrelse. En kuppel, der er for lav, vil knuse soft-serve eller frisk frugt toppings; en, der er for høj, skaber overskydende dødplads og øger emballageomkostningerne pr. enhed.
Flade låg til færdigpakkede detail- og montrer
Til forportionerede kopper, der sælges gennem kølemontre eller detailkanaler, giver flade låg mulighed for renere stabling og bedre etiketsynlighed. Et manipulationssikkert fladt låg med en folie, der kan trækkes af eller en perforeret ring med snappasning, tilføjer et hygiejnesikringslag, som i stigende grad kræves af fødevaresikkerhedsstandarder på eksportmarkeder, herunder Japan og EU.
Åbne kopper uden låg til forbrug i butikken
Til spisesteder - gelato-butikker, dessertdiske, cafeteria-stationer - udelades låg helt, og koppens rullede kant bliver den vigtigste kvalitetsindikator. En ensartet, stramt afsluttet kant forhindrer kantspaltning, når en ske presses mod kopvæggen, hvilket er det mest almindelige punkt for strukturelt svigt i tyndvæggede isbægre.
Bedste praksisser for printdesign til branding af isbæger
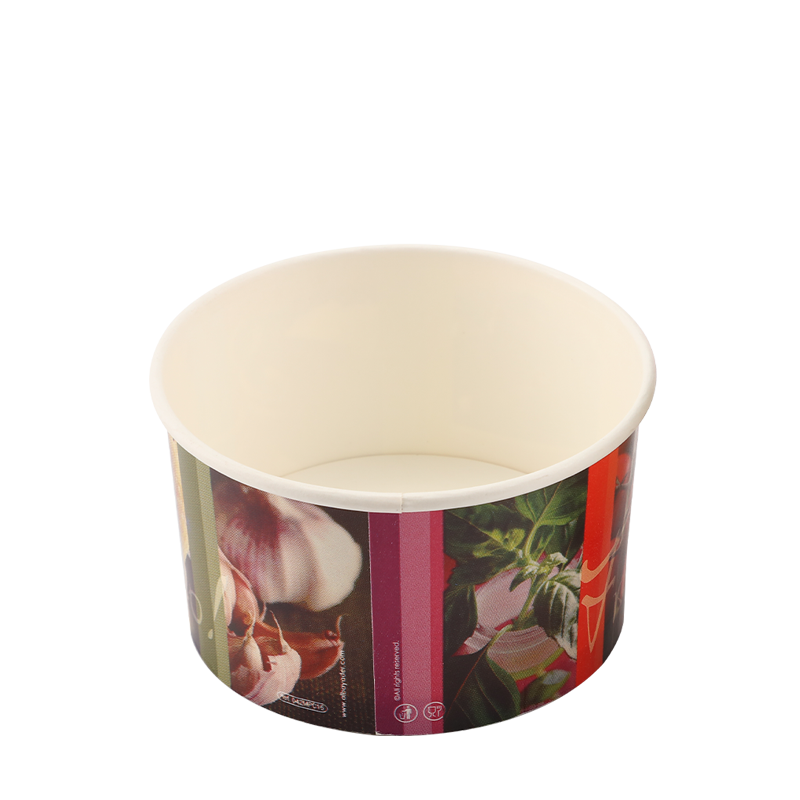
Is er en kategori med høj visuel effekt - købsbeslutninger er stærkt påvirket af, hvordan emballagen ser ud på salgsstedet. Specialtrykt ispapirkopper har derfor mere mærkeværdi pr. enhed end næsten enhver anden foodservice til engangsbrug. Flere printdesignprincipper er specifikke for dette format:
- Design til blæseremnet, ikke den færdige kop — Alt kunstværk trykkes fladt på kopventilatoren (det udstansede papiremne), før koppen formes. Farver og former, der virker symmetriske på det flade emne, vil forvrænges lidt, når de pakkes ind i en kegle. Erfarne kopproducenter leverer mærkespecifikke ventilatorskabeloner med perspektivkorrigeringsvejledninger for at forhindre dette.
- Kuldebestandig blækvedhæftning — Kopper, der bevæger sig mellem fryselager (−18 °C) og omgivende servicemiljøer, gennemgår gentagne termisk ekspansion og sammentrækning. Blæk skal testes for vedhæftning under disse cykliske forhold; dårligt specificeret blæk revner eller flager, hvilket skaber fødevaresikkerhed og æstetiske bekymringer.
- Mat vs. glans belægning — En blank overtrykslak intensiverer farvernes liv og er populær for premium gelato-mærker. Matte finish vinder indpas for håndværker- og øko-positionerede mærker, da de projicerer en mere naturlig, håndlavet æstetik. Begge muligheder skal bruge fødevarekontaktsikre overtrykslakformuleringer.
- Planlægning af sømplacering — Hver skål har en lodret søm, hvor viftekanterne overlapper hinanden. Logoer og nøgledesignelementer bør placeres, så de ikke spænder over sømmen, da små registreringsforskydninger på dette tidspunkt kan skabe synlige brud i kontinuerlige grafiske elementer.
PLA-coated Ice Cream Cups: Realistiske forventninger til Foodservice-operatører
PLA-belagte isbægre er i stigende grad opført i indkøbskataloger som et bæredygtigt alternativ til PE-forede muligheder, og markedet for dem er vokset støt, efterhånden som mærker reagerer på forbrugernes præferencedata. Operatører, der bruger PLA-kopper, bør dog forstå flere ydeevnegrænser, der adskiller sig fra konventionelle PE-kopper:
- Temperaturloft — PLA begynder at blive blødgjort ved ca. 40–55 °C under belastning. For ren isservice er dette ikke et problem, men hvis den samme kop bruges til varme toppings såsom varm fudge eller karamelsauce, kan PLA-forede kopper deformeres i bunden. Separate kopspecifikationer til varm topping anbefales.
- Komposterbarhed kræver infrastruktur — PLA-kopper certificeret i henhold til EN 13432 eller ASTM D6400 nedbrydes kun fuldstændigt i industrielle komposteringsanlæg ved vedvarende temperaturer over 58 °C. I hjemmekompostbeholdere eller standard lossepladser er nedbrydningstidslinjerne ikke væsentligt forskellige fra konventionel plast. Operatører bør kommunikere dette præcist for at undgå greenwashing-ansvar.
- Opbevaringsbetingelser har betydning — PLA er mere følsom over for fugt og varme under opbevaring end PE. Kopper, der opbevares i lagre med høj luftfugtighed uden tilstrækkelig emballage, kan opleve nedbrydning af foringen før brug. Forseglet emballage og klimakontrolleret opbevaring anbefales til PLA-kopbeholdning.
- Prispræmie — PLA-råvareomkostninger forbliver højere end PE, hvilket typisk tilføjes 8–20 % af enhedsprisen afhængig af ordrevolumen og regionale forsyningskædedynamik. Denne præmie er blevet indsnævret, efterhånden som PLA-produktionskapaciteten udvides globalt, men købere bør modellere dette i deres emballageomkostningsstrukturer.
For operationer med adgang til certificeret industriel kompostopsamling – en voksende realitet i større europæiske byer og udvalgte amerikanske kommuner – repræsenterer PLA-isbægre en reel mindre miljøpåvirkning ved end-of-life og et troværdigt bæredygtighedskrav for kundevendt kommunikation.