Hvordan basispapirets gramvægt påvirker kop og skål ydeevne
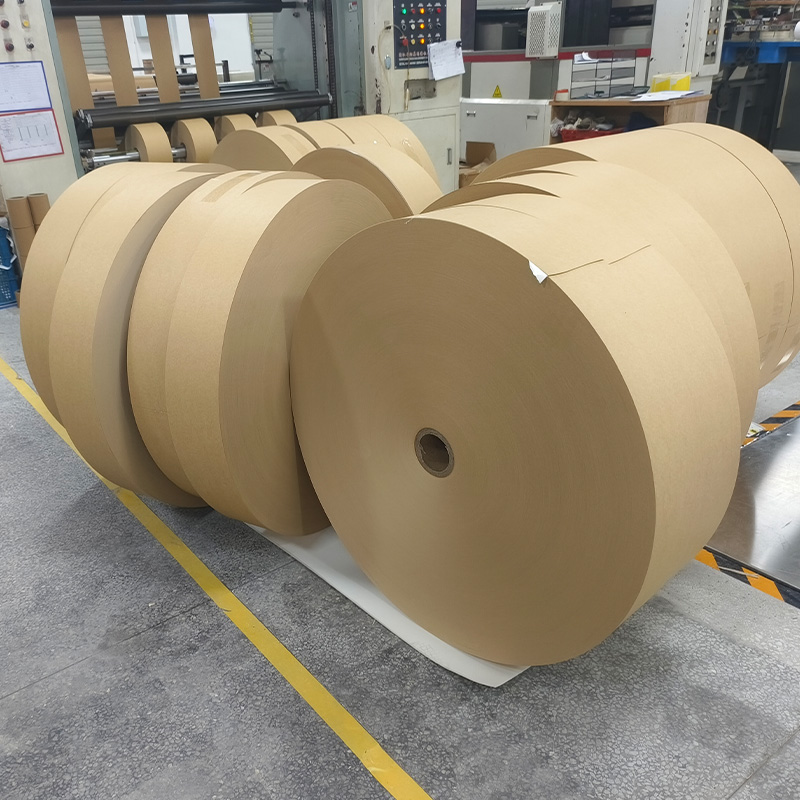
Grundpapirets gramvægt - typisk målt i gram per kvadratmeter (gsm) - bestemmer direkte, hvor godt en færdig kop eller skål holder sin form under varme, væske og mekanisk belastning. Til enkeltvæggede papirkopper, basispapir i rækken af 170-220 gsm er stogard, mens papirskåle designet til tungere eller varmere indhold ofte kræver det 220-350 gsm for at forhindre deformation. Valg af forkert gramvægt er en af de mest almindelige årsager til lækageklager og strukturelle fejl i marken.
Ud over stivhed interagerer gramvægt med belægningsprocessen. Tyngre basispapir absorberer mindre PE under ekstrudering, hvilket resulterer i et mere ensartet belægningslag - en detalje, der især er vigtig for hot-fill-applikationer som supper og instant nudler.
PE-belægning: Enkeltsidet vs. dobbeltsidet og hvorfor det betyder noget
Polyethylen (PE) belægning påføres basispapir for at skabe en fugtbarriere, der forhindrer væske i at trænge ind i papirfibrene. For de fleste kopper til kolde drikke, enkeltsidet PE-belægning (kun fødevarekontaktsiden) er tilstrækkelig. Dobbeltsidet PE-belægning er påkrævet, når den ydre overflade også skal afvise kondens - almindeligt i is-drik-applikationer i fugtigt klima.
Standard PE-belægningsvægten varierer fra 15 til 25 gsm per side . Tyndere belægninger reducerer materialeomkostningerne, men øger risikoen for huller; tykkere belægninger forbedrer barriereydelsen, men komplicerer genanvendelighed ved udtjent levetid. Denne spænding mellem ydeevne og bæredygtighed presser flere producenter i retning af PE-fri alternativer såsom PLA (polymælkesyre) eller vandige dispersionsbelægninger.
Vi leverer både konventionelle PE-belagte papirruller og PLA-belagte optioner, hvilket giver konvertere fleksibiliteten til at matche slutbrugskravet uden at skifte basispapirspecifikationer.
Nøglekvalitetsparametre købere bør verificere før indkøb
Ved evaluering papirkopper råvarer and papirskåle råvarer , bør købere anmode om testrapporter, der mindst dækker følgende parametre:
- Cobb værdi — måler vandabsorptionen af den ubelagte side; en høj Cobb-værdi signalerer inkonsekvent fiberpresning og kan føre til bløde pletter i færdige kopper.
- Ensartet pelsvægt — ujævn PE-fordeling er den største årsag til lækage i automatiserede kopformningslinjer.
- Trækstyrke (MD/CD) — kritisk for højhastighedsudstansning og blæserformning; lav tværgående trækstyrke fører til rivning under formning.
- Fugtindhold — papirruller med fugt over 8 % er tilbøjelige til at krølle og føre forkert på formemaskiner.
- Overholdelse af fødevarekontakt — verificere certificering i forhold til gældende standarder (FDA 21 CFR, EU 10/2011 eller GB 4806 for det kinesiske marked).
Aluminiumsfolielamineret papir: Niche, men i vækst
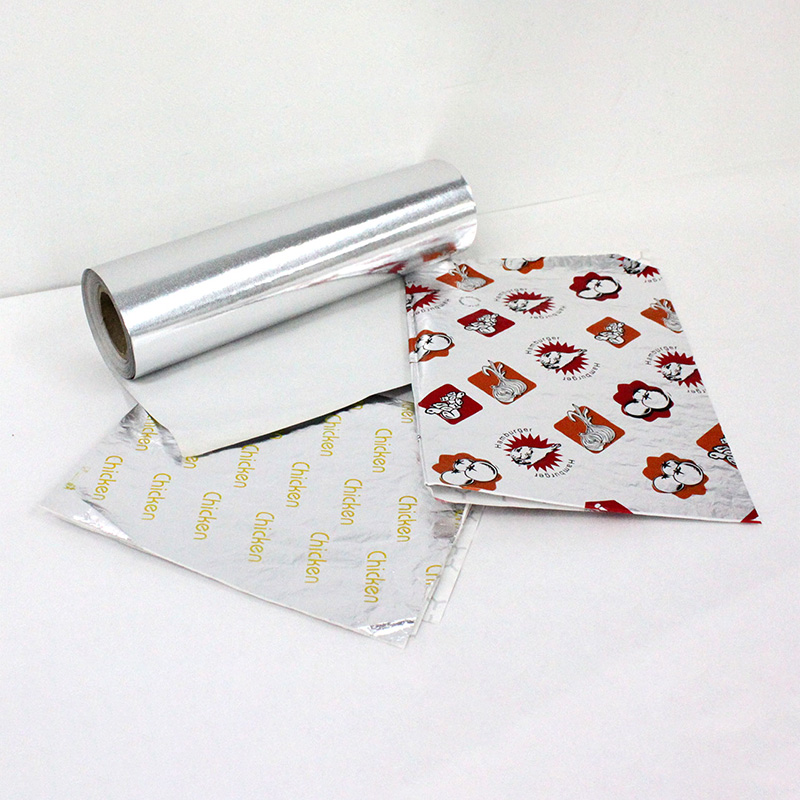
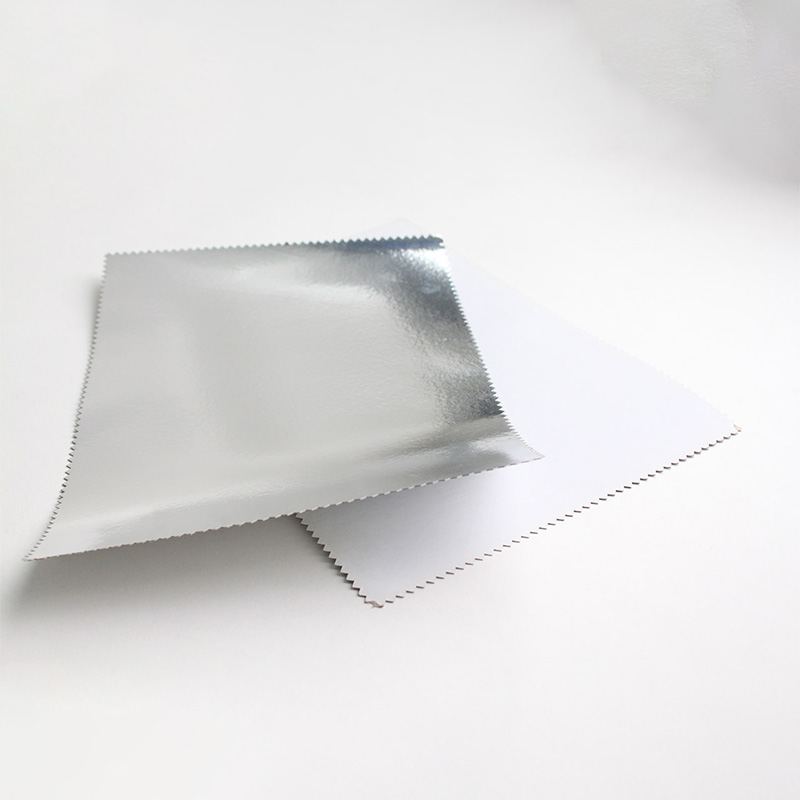
Til applikationer, der kræver både termisk isolering og fugtbarriere - såsom butter wrap, bagebægre og takeaway-beholdere - kombinerer aluminiumsfolie lamineret papir de strukturelle fordele ved fødevaregodkendt basispapir med barriereegenskaberne af tynd aluminiumsfolie (typisk 6-9 mikron ). Lamineringsprocessen binder folie til papir ved hjælp af enten en klæbende eller direkte ekstruderingsmetode; klæbende laminering giver en fladere overflade, der er bedre egnet til udskrivning, mens ekstruderingslaminering giver tættere limning og foretrækkes i miljøer med høj luftfugtighed.
En afvejning, der er værd at bemærke: lamineret papir af aluminiumsfolie er ikke kompatibelt med standard papirgenbrugsstrømme og skal sendes til genvindingsanlæg for kompositmaterialer. Købere på markeder med strenge regler for udvidet producentansvar (EPR) bør tage dette med i emballagebeslutninger.
Rullediameter og kernestørrelse: Oversete logistikdetaljer
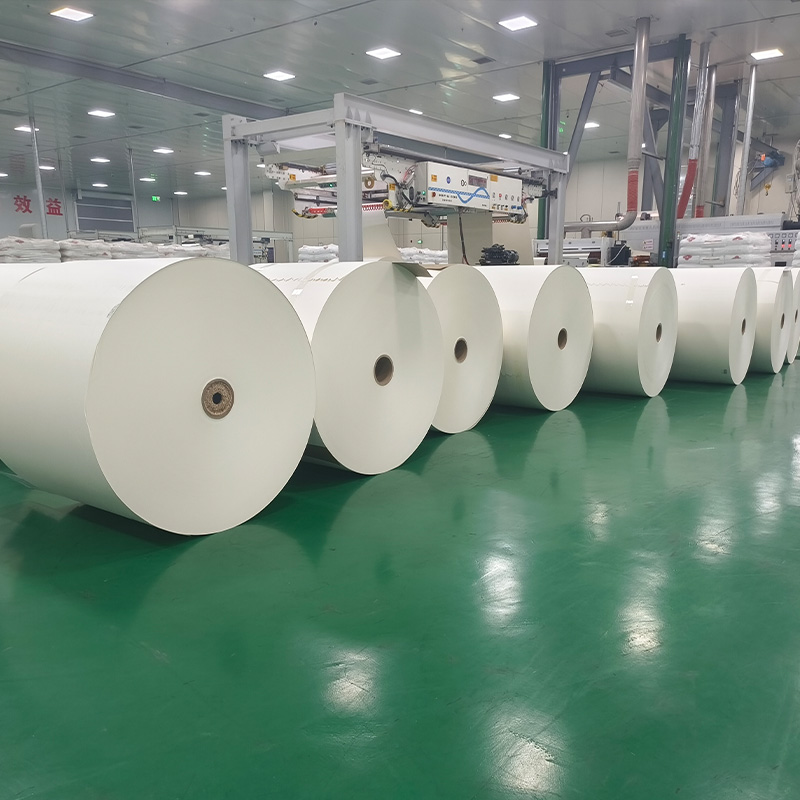
Råmateriale ruller er typisk viklet på 3-tommer eller 6-tommer papirkerner. Den ydre diameter af en færdig rulle påvirker, hvor mange ruller der passer pr. palle, hvilket direkte påvirker søfragtcontainerudnyttelsen. De fleste omformere, der kører højhastigheds kopdannende udstyr foretrækker ydre diametre på 800–1000 mm for at minimere rulleskiftefrekvens og nedetid. Ved at bekræfte disse specifikationer med din leverandør før den første ordre undgår du dyr omformatering af lagerreoler og maskinfremføringer.
| Kernestørrelse | Typisk OD-område | Fælles ansøgning |
|---|---|---|
| 3 tommer | 500–800 mm | Kopventilatorer i lille format, udstansede plader |
| 6 tommer | 800–1200 mm | Højhastigheds kop-/skåldannende linjer |